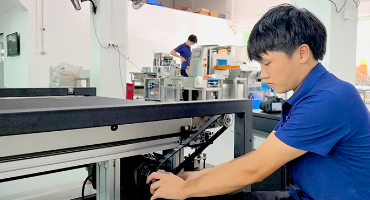
为精准而设计,在您的产线中得到验证。
SameGram 安装与调试服务
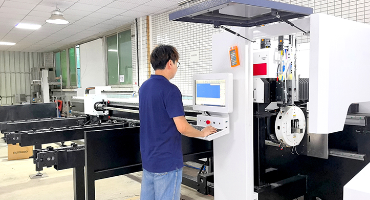
动态检重秤只有在正确安装、依据可溯源标准完成校准,并在您实际生产线上通过验证后,才能真正体现价值。从现场准备、机械装配到校准、产线集成与验收测试——确保您的设备在投入运行的首个班次起,即实现精准称重、可靠剔除与稳定运行。
16年现场经验
5,000+家全球客户
12 个月质保,终身维护
我们的工作方式
我们的调试服务模式
三种合作模式,同一工程标准。三者均以本页第 7 节定义的相同验收标准收尾——标准不因服务模式而改变。
Model A
全程现场调试
由 SameGram 现场工程师完成开箱、装配、安装、校准、集成与验收测试。
Model B
督导式自主安装
提供详细的安装文档、视频指导,并对贵方维护团队进行分步远程督导。
Model C
远程调试支持
在贵方团队实施安装期间,提供实时视频协助、参数配置与故障排查。
第 1 节 · 设备到货之前
安装前准备
调试质量在设备到货之前即已决定。请于计划安装日期前至少一周核对以下项目,确保现场、公用设施与人员在第一天即准备就绪。准备工作通常需要 1–2 个工作日,并可与到货物流并行进行。
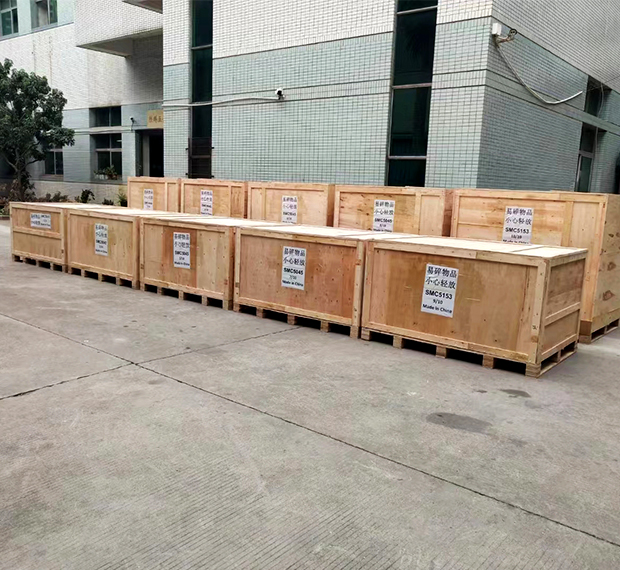 SameGram 工厂内的装箱与发运前检验
到货检验与开箱
1
签收前检查包装箱
检查每个包装箱是否因运输受损(挤压、穿刺、倾斜/冲击指示器) 之前签收承运商的交货回单。
2
当天记录任何损坏
在交货文件上拍照并注明损坏;立即通知 SameGram 与承运商——隐蔽损坏索赔的法定时效很短。
3
在标记的安装位开箱
在设备就位处开箱;根据装箱单核对交付内容(主机、剔除单元、HMI、工具包、文件、备件)。
4
先报告差异
在装配开始前报告任何缺件——装箱单核对是质保记录的基准。
| 现场就绪项 | 要求 |
|---|---|
| 位置与布局 | 按已审批的布局图定位;产品流向与产线一致(标准:面向设备时为左进右出) |
| 地面与基础 | 平整、坚固的工业地面;用地脚调平,不平处以设备调平脚补偿——切勿在称重传感器下方加垫片 |
| 维护通道 | 操作侧与维护侧各预留至少 800 mm 净空(具体尺寸见布局图并按机型确认) |
| 环境 | 典型工作范围:0–40 °C,≤90 % RH 非冷凝,低粉尘与低振动;冲洗型机型按其 IP 等级执行 |
| 相邻设备 | 定位前,与上下游设备核对输送机中心高度与传送间隙 |
| 公用设施 | 需准备的技术规格 |
|---|---|
| 供电 | AC 220 V ±10 %,50/60 Hz,带保护接地(PE)的专用回路,设备上游设可上锁的隔离开关 |
| 压缩空气 | 洁净、干燥、无油的仪表空气(符合 ISO 8573-1);工作压力 0.5–0.8 MPa;Φ8 mm 接口 |
| 数据网络 | 用于远程支持与数据导出的以太网端口(推荐) |
| 经认证的标准砝码 | OIML M1 级或同等,覆盖设备称重能力约 20 %–100 % |
工具与吊装设备
- 额定承重不低于装箱后设备重量的叉车或托盘车
- 覆盖安装图上紧固件规格的扭矩扳手
- 万用表、内六角扳手套装、活动扳手、对齐直尺
- 用于气路校验的压力表,以及第 6 节规定的个人防护装备
人员与文件
- 一名安装主管(机械)、一名合格电工、一名产线操作员;
- 现场应备:已审批布局图、带紧固件扭矩值的安装图、电气与气动原理图、装箱单及机型数据表
第 2 节 · 机械装配
核心部件与安装步骤
SameGram 检重秤为模块化设备:机架、称重输送机、控制器与剔除机构依次安装,随后连接电气与气动,再安装可选工艺模块。
| 部件 | 功能 | 典型配置 |
|---|---|---|
| 称重输送模块 | 承载并称量运动中的产品 | 带可拆卸皮带的机架;食品级 PU 皮带;轴承 |
| 称重平台与称重传感器 | 将载荷转换为电信号 | Mettler Toledo 称重传感器;自由悬挂式安装 |
| 控制器与 HMI | 配方管理、监控、操作 | 10 英寸彩色触摸屏,运行 SameGram 在线称重控制系统;可存储最多 100 种产品配方 |
| 剔除机构 | 剔除超差产品 | 按订单配置为推杆式、摆臂式或上顶式 |
| 机架与调平脚 | 结构与对正 | 碳钢喷漆表面处理(卫生型为 SUS304 不锈钢) |
| 报警系统 | 操作员提示 | 声光报警并自动剔除 |
| 供电与控制 | 供电与驱动 | Meanwell 电源;驱动电机;接线盒 |
| 可选模块 | 工艺扩展 | 喷码机、实时打印机、贴标机、条码/识码器、分拣机、金属检测机 |
精度说明
称重平台只能经称重传感器受力。任何第二受力路径——线缆、溜槽、皮带或紧固件——都会从传感器分走载荷,造成不可复现的称重误差。
机械装配——分步进行
1
就位主机架
使用额定承重不低于装箱重量的叉车或托盘车,将设备移至标记位。拆除运输固定装置与运输螺栓。 保留所有运输支架——若日后需要移动设备则必须使用。
2
调平设备
放下调平脚,用精密水平仪在双向调平机架。确认所有支脚均匀受力——设备不得晃动。
3
安装称重平台
按安装图安装平台。使用 仅采用图纸上的扭矩值紧固称重传感器:过度拧紧会使测量元件变形并引入永久误差。用手确认平台可自由移动并能无摩擦回中。
4
安装并张紧输送皮带
将皮带绕过驱动辊、从动辊与称重平台。按图纸设定皮带张力(典型参考:跨中施加适度指压下挠 10–15 mm——请以机型对应数值为准)。点动皮带并调节从动辊,直至跑偏居中。
5
安装剔除单元
按订单安装推杆式、摆臂式或上顶式剔除器。将剔除通道对准剔除溜槽或料箱,并确认执行机构全行程无障碍。
6
连接上下游接口
与相邻设备对正输送机中心线高度;典型传送间隙 ≤10 mm(以布局图为准)。确认传送点无产品搭桥、倾倒或卡滞。
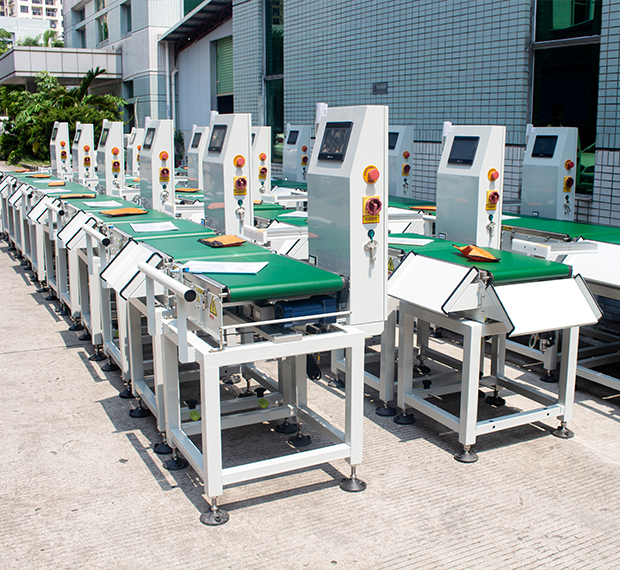 SC3-10060L50 动态检重秤——模块化机架、快拆皮带、集成剔除器
电气连接
- 将供电接至可上锁的主隔离开关;核对电压与铭牌一致(AC 220 V ±10 %)并确认 PE 导体已可靠端接
- 首次上电前,验证 PE 至设备机架的连续性
- 按电气原理图接线电机与传感器;密封所有电缆引入套
- 在启用自动模式前,验证驱动转向与点动指令
气动连接
- 在设备进气口安装过滤—减压—润滑(FRL)组件,并连接 Φ8 mm 气路
- 将减压阀设定为 0.5–0.8 MPa 工作压力(推荐起始点 0.6 MPa)
- 用肥皂水或超声波检漏仪进行检漏;在 10 分钟观察期内压力须保持稳定
- 确认空气质量干燥无油,以保护剔除阀块与气缸
可选模块安装
- 按各自模块图安装喷码机、打印机、贴标机、识码器与分拣机
- 连接电源与数据线缆;安装并对正编码器/传感器支架,用于打印触发与读取位置
- 集成级选项(金属检测组合、DWS 系统)按其专用接口图执行
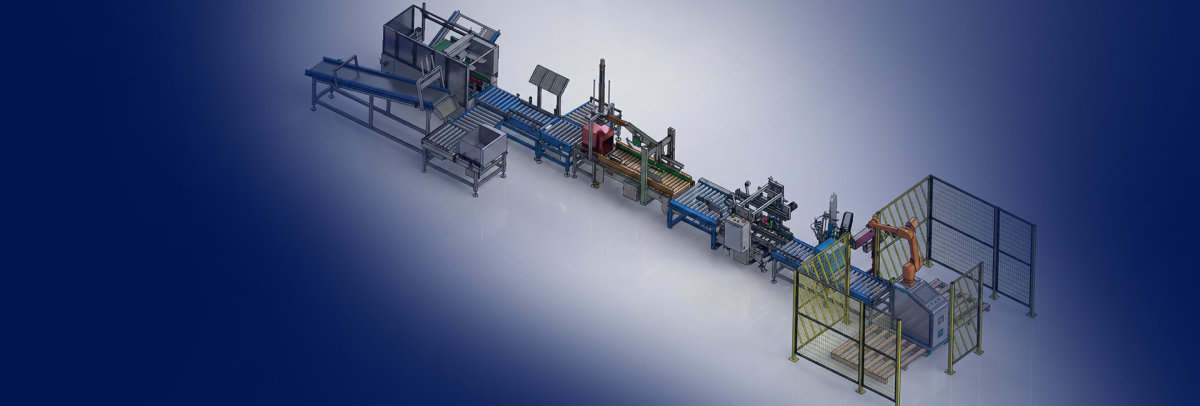
厂内制造并预测试
每台设备装箱前均在 SameGram 生产车间完成装配、点动测试与预校准——您的现场工作始于已验证的基线。
第 3 节 · 项目顺序
装配流程一览
典型的全程现场项目按下述顺序进行。时长为典型估算,请以项目计划为准。
| # | 步骤 | 负责方 | 时长 | 退出标准 |
|---|---|---|---|---|
| 1 | 到货检验与开箱 | SameGram + 现场团队 | 0.5 天 | 装箱单已核对,损坏状态已记录 |
| 2 | 现场就绪核查 | 现场团队 | 0.5 天 | 第 1 节检查已完成 |
| 3 | 就位与调平 | SameGram 工程师 | 0.5 天 | 水平已确认;所有支脚受力 |
| 4 | 机械装配 | SameGram 工程师 | 1 天 | 第 2 节步骤已完成 |
| 5 | 电气与气动连接 | SameGram + 电工 | 0.5 天 | 第 2.3–2.4 节已完成 |
| 6 | 调试前检查 | SameGram 工程师 | 0.5 天 | 第 4 节检查表已签署 |
| 7 | 校准与参数设置 | SameGram 工程师 | 1 天 | 第 5 节步骤 1–6 已完成 |
| 8 | 集成与通信测试 | SameGram + IT/可靠性 | 0.5–1 天 | 第 5 节步骤 7–8 已完成 |
| 9 | 连续运行与验证 | 双方 | 0.5 天 | 第 5 节步骤 9 已完成 |
| 10 | 培训与交接 | SameGram 工程师 | 0.5–1 天 | 第 7.4 节培训已签署 |
典型总时长:3–6 个工作日
具体取决于机型、选项与产线集成范围。远程安装前勘测可缩短现场时间。
第 4 节 · 上电前的关口
调试前检查清单
通电前须完成每一项。 任何未勾选项均不得继续。
机械
- 设备已调平;所有支脚受力;无晃动
- 运输支架与运输螺栓已拆除并留存
- 称重平台自由移动;无第二受力路径
- 称重传感器紧固件按图扭矩拧紧(已做防松标记)
- 皮带跑偏居中;张力在规格内
- 剔除单元与剔除通道对齐;全行程无障碍
- 上下游传送高度与间隙已核对
电气
- 供电电压已核对:AC 220 V ±10 %
- PE 导体已连接;至机架连续性已确认
- 可上锁隔离开关已安装并标识于设备上游
- 电机与传感器按原理图接线;电缆引入套已密封
- 控制柜内无工具或杂物
气动
- 气源清洁、干燥、无油;进气口已装 FRL
- 工作压力设定在 0.5–0.8 MPa 内
- 检漏通过;压力保持稳定
- 管路固定;无弯折或磨损点
数据与通信
- 网线已连接(如配备)
- USB/导出路径已用样例文件测试
- 已从客户获取 ERP/MES 接口参数(如适用)
安全
- 所有防护装置已安装并紧固
- 急停装置与联锁完整且未被改动
- LOTO 点已标识并备有锁具
- 操作区域清空;警示标识已张贴
文件
- 现场备有安装图
- 装箱单已核对;差异已上报
- 备有机型数据表用于核对数值
第 5 节 · 启动运行
调试流程
按序执行各步骤。将每个实测值记录在调试报告中——这些记录是后续验证与质保支持的依据。
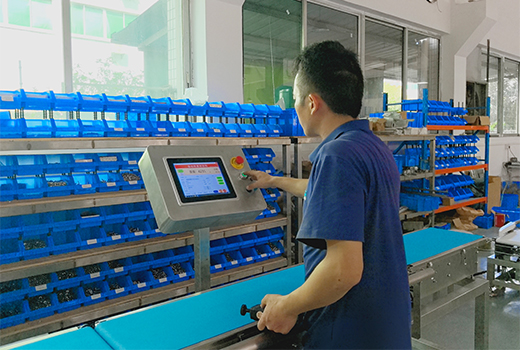 在平台中心位置使用经认证标准砝码进行量程校准
1
上电与系统启动
确认第 4 节已完成且人员已撤离设备。合上主隔离开关、上电,验证 HMI 启动至主界面且无故障代码,声光报警自检正常。
2
零点校准
清除称重输送机上所有产品;清洁平台与皮带——残留物是零点漂移最常见的原因。点动皮带确认可自由移动。从 HMI 启动零点校准(通常 10–20 个采样周期)。验证零点回到机型零点容差内,通常为 ±1 显示分度。
3
使用经认证标准砝码进行量程校准
将经认证标准砝码置于平台中心(从约 50 % 量程起),将示值与证书值比对——偏差须落在机型在该载荷下声明的精度内。至少在三个载荷点重复(约 20 % / 50 % / 100 % 量程)。若任一偏差超差,在 HMI 中执行量程调整并重新核对所有点。在报告上记录证书编号与示值。
4
角点(偏心)载荷测试
将同一经认证砝码置于平台四处:前左、前右、后左、后右。最高与最低示值之差须落在验收协议容差内。差值过大表明存在机械约束——在电子调整前,须重新检查平台是否存在第二受力路径。
5
使用实际产品的动态测试
以生产速度将生产产品(或以经认证砝码作为代用品)通过产线。将每个动态示值与静态参考测量比对。验收:平均动态误差落在机型声明的动态精度内,且重复测量的标准差不超过剔除公差带的三分之一。
6
产品配方与运行参数
依据质量计划或适用净含量法规输入目标重量与上/下剔除限。配置批次字段、采样间隔与剔除确认窗口。配置报警行为(声光报警并自动剔除)。将配置存为产品配方——控制器最多可存 100 条配方——并验证从产品列表中调取。
7
剔除功能验证
准备一份加标测试批:将已知欠重与超重的单元混入合格产品运行中。验收标准: 100 % 的加标超差单元被剔除至正确位置;零合格单元被误剔于测试样本中;每个事件均被正确记录。验证故障安全:模拟剔除卡阻或气压丧失——设备须报警并停止给料,进入安全状态。
8
数据与可追溯性测试
导出试运行报告(USB 或网络);每条记录须包含时间戳、批次、序号、实测重量与判定结果。对于 ERP/MES 集成:与客户系统交换一个完整生产批次;验证握手、字段映射与零数据丢失。确认打印标签内容(批号、日期码、所配 QR 码)。
9
连续运行与参数备份
在额定速度下连续运行设备至少一小时(或约定的生产数量)。监控零点漂移、皮带跑偏、剔除统计与报警日志。将所有配方与校准参数备份至 USB;备份随交接文件一并移交。
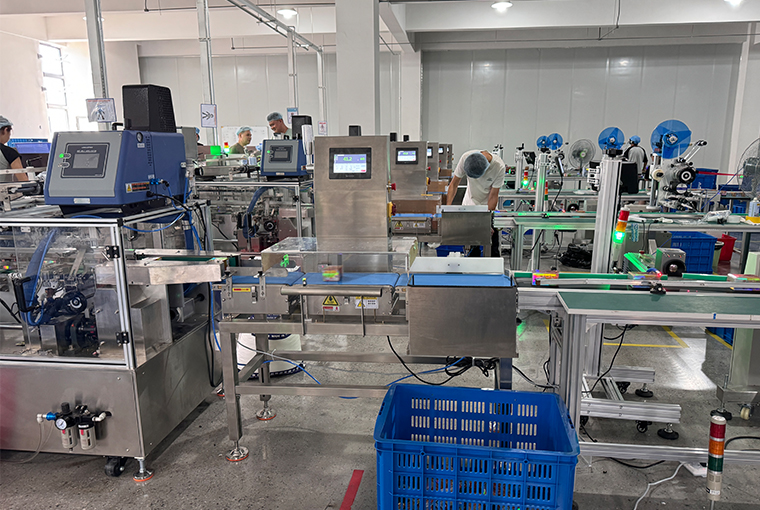 已安装的 SameGram 检重秤在客户产线上运行
第 6 节 · 不可妥协
安全规范
设备包含运动部件、气动执行机构以及工作于市电电压的电路。以下规则在当地法规与现场规程之外同样适用。
资质须知
安装、调试与维修工作只能由已阅读操作手册的合格人员执行。不得改装、旁路或破坏安全装置、防护装置或联锁;设备带电或带压时不得维修或清洁;未经培训人员操作期间须停留在标记操作区域之外。
机械安全
- 剔除单元、提升机构与皮带传送点存在夹点与挤压点——防护拆除时严禁操作
- 带电时严禁伸手进入、骑靠或踩踏输送机
- 上锁/挂牌(LOTO)任何机械介入前:隔离电源与气源、泄放储能、施加个人锁具、验证零能量
电气安全
- 仅合格电工可打开控制柜;先在可上锁主开关处断开,并验证无电压
- 首次上电前须连接并验证保护接地
- 不得带电作业;使用绝缘工具
气动安全
- 维修剔除执行机构或阀块前,须泄压并锁定气源
- 严禁将压缩空气对准人员——弹出部件可造成伤害
急停与联锁
- 每次上电时测试所有急停装置与防护联锁
- 不得将急停用作常规停止按钮;每次急停事件须查明并纠正原因
卫生与食品接触安全
- 食品与制药应用须按要求使用冲洗型(IP 等级)机型
- 使用与不锈钢部件及食品级皮带兼容的清洁剂;清洁后冲洗并干燥
- 清洁后,重启生产前重新验证零点稳定性
个人防护装备
| 设备搬运与吊装 | 安全鞋、防割手套、高能见度背心 |
| 电气作业 | 绝缘手套、眼部防护——仅限合格电工 |
| 气动作业 | 眼部防护 |
| 清洁(食品/制药) | 按清洁剂 SDS 使用耐化学手套与围裙 |
第 7 节 · 签署确认
验收标准
验收由客户与 SameGram 工程师共同记录。以下标准适用于所有调试服务模式。
| 测试 | 方法 | 典型验收标准 |
|---|---|---|
| 零点稳定性 | 空带零点循环 | 零点回到 ±1 显示分度内 |
| 静态精度 | 经认证标准砝码,≥3 个载荷点 | 各点示值在数据表精度内 |
| 偏心(角点)误差 | 经认证砝码置于 4 个平台位置 | 差值在验收协议容差内 |
| 动态误差 | 以生产速度的加标运行 | 平均误差在声明动态精度内 |
| 重复性 | 同一单元 ≥20 次连续运行 | 标准差 ≤ 剔除公差带的三分之一 |
| 剔除精度 | 加标缺陷批 | 100 % 超差单元被正确剔除 |
功能验收
- 所有订购选项已验证:实时打印、喷码、在线识码、贴标、分拣,以及所配的金属检测组合
- 每个已配置产品的配方保存/调取已验证
- 声光报警与自动剔除已验证
- 所配的剔除料箱监控/卡阻报警已验证
文件交接
- 安装与调试报告(含第 5 节记录值)
- 含标准砝码证书编号的校准记录
- 竣工布局图(已更新现场变更)
- 参数备份(USB / 数字副本)
- 操作员与维护手册
| 最终签署里程碑 | 客户代表 | SameGram 工程师 | 日期 |
|---|---|---|---|
| 机械安装完成 | ☐ | ☐ | |
| 校准与计量验证 | ☐ | ☐ | |
| 剔除与数据功能已验证 | ☐ | ☐ | |
| 培训完成 | ☐ | ☐ | |
| 最终验收与交接 | ☐ | ☐ |
培训涵盖操作员职责(日常操作、配方选择、清洁规程、报警响应)与维护员职责(皮带更换与张紧、称重传感器注意事项、常见故障排查),并以学员签署的签到表记录。
工程师问答
常见问题
安装与调试需要多长时间?
典型的现场时长为 3–6 个工作日,具体取决于机型、订购选项与产线集成范围。远程安装前勘测可缩短现场时间。
SameGram 能否在我们既有产线上调试检重秤?
可以。我们会提前勘测上下游接口、输送机高度与控制系统,并在设备发运前出具集成图,从而先在图纸上验证贴合度。
现场需要提供哪些测试设备?
覆盖设备称重能力约 20 %–100 % 的经认证标准砝码。SameGram 工程师自备所有专用现场工具。
交接时我们会收到哪些文件?
调试报告、校准记录、参数备份、竣工布局图,以及经签署的验收证书。
是否提供远程调试支持?
提供。我们提供视频指导与文档化的自主安装支持,远程会话可对在用设备进行参数核查。凡涉及产线集成,建议采用现场调试。详见 远程支持.
你们在哪些区域提供安装与支持?
SameGram 在全球范围内安装与服务设备,包括东南亚、欧洲与中东,并为海外工厂提供备件物流与远程支持。详见 维修服务与备件.


