检重秤 ROI 计算器:6–18 个月回本
一台 检重秤 要多久才能 回本?如果你的产线目前超灌 0.5%–1.5%,中型产线的参考答案是 6 到 18 个月,而不是销售跟你说的“三个月”。但这并非固定数字——回本周期会随产线规模与物料单价跨越数个数量级:低值低产量的产线可能要数年,而高值高产量的产线几周就能回本。下面提供 三条预设产线、一键切换,并且所有公式完全公开,让你一眼看清每年白白送掉多少利润。本文还给出设备价格区间与分品类超灌基准值,以及供应商通常不会写的那部分:什么情况下这笔投资根本不值得做。
ROI 速算面板:三条典型产线
选择与你产线最接近的案例。八个变量的取值、五步代入过程与三项结果数据全部列出。无需填邮箱,下方公式完全公开,你可以代入自己的数字。
输入取值
| 单包目标重量 | Qn | 100 g |
|---|---|---|
| 产线速度 | v | 30 包/分 |
| 每日运行小时 | h | 8 小时/天 |
| 当前平均超灌量 | g | 2 g/包 |
| 物料成本 | p | $1.10/kg |
| 年生产天数 | d | 300 天 |
| 白送回收率 | r | 80% |
| 设备投资 | I | $5,000 |
五步代入
- 1N = v × 60 × h × d30 × 60 × 8 × 3004,320,000 包
- 2W = N × g ÷ 10004,320,000 × 2 ÷ 10008,640 kg
- 3C = W × p8,640 × $1.10$9,504
- 4S = C × r$9,504 × 80%$7,603
- 5T = 12 × I ÷ S12 × $5,000 ÷ $7,6037.89 个月
输入取值
| 单包目标重量 | Qn | 500 g |
|---|---|---|
| 产线速度 | v | 60 包/分 |
| 每日运行小时 | h | 16 小时/天 |
| 当前平均超灌量 | g | 3 g/包 |
| 物料成本 | p | $3.50/kg |
| 年生产天数 | d | 300 天 |
| 白送回收率 | r | 80% |
| 设备投资 | I | $8,500 |
五步代入
- 1N = v × 60 × h × d60 × 60 × 16 × 30017,280,000 包
- 2W = N × g ÷ 100017,280,000 × 3 ÷ 100051,840 kg
- 3C = W × p51,840 × $3.50$181,440
- 4S = C × r$181,440 × 80%$145,152
- 5T = 12 × I ÷ S12 × $8,500 ÷ $145,1520.70 个月
输入取值
| 单包目标重量 | Qn | 250 g |
|---|---|---|
| 产线速度 | v | 120 包/分 |
| 每日运行小时 | h | 16 小时/天 |
| 当前平均超灌量 | g | 3.5 g/包 |
| 物料成本 | p | $3.50/kg |
| 年生产天数 | d | 300 天 |
| 白送回收率 | r | 80% |
| 设备投资 | I | $7,000 |
五步代入
- 1N = v × 60 × h × d120 × 60 × 16 × 30034,560,000 包
- 2W = N × g ÷ 100034,560,000 × 3.5 ÷ 1000120,960 kg
- 3C = W × p120,960 × $3.50$423,360
- 4S = C × r$423,360 × 80%$338,688
- 5T = 12 × I ÷ S12 × $7,000 ÷ $338,6880.25 个月
公式与变量
八个输入变量
| 变量 | 符号 | 单位 |
|---|---|---|
| 单包目标重量 | Qn | g |
| 产线速度 | v | 包/分 |
| 每日运行小时 | h | 小时/天 |
| 当前平均超灌量 | g | g/包 |
| 物料成本 | p | $/kg |
| 年生产天数 | d | 天 |
| 白送回收率 | r | % |
| 检重秤投资额 | I | $ |
五步公式
三个案例使用完全相同的公式和相同的 80% 回收率假设,只有规模与物料价值不同。回本周期从 7.9 个月到 7 天,相差约 30 倍,这正是根本不存在单一“行业标准回本周期”的原因。
三个案例都不符合你的产线?把参数发给我们,应用工程师免费帮你核算。
面板默认打开大型产线(预设 C)。点击 A / B / C 可切换产线规模,对照你自己的数据。
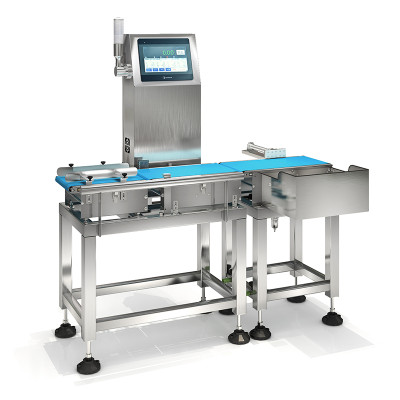
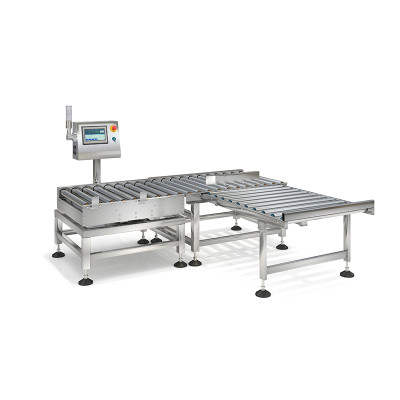
如果你想先了解这些参数对应什么硬件,可以查看 检重秤的产能与速度规格。
01先给结论:三条典型产线的回本周期
检重秤多久回本,取决于产线规模与物料价值。中型产线在超灌 0.5%–1.5% 的情况下,回本周期通常为 6–18 个月;高值高产量产线可能几周回本,而低值低产量产线可能需要 3 年以上。
三条产线使用完全相同的公式和相同的 80% 回收率假设,差别只在规模与物料价值。
| 场景 | 产线参数 | 设备成本 | 年浪费额 | 回本周期 |
|---|---|---|---|---|
| A — 小型调味包产线 | 30 包/分 × 8 小时/天 × 300 天,单包超灌 2 g,物料 $1.12/kg | $4,900 | $9,677 | 约 7.6 个月 |
| B — 中型粉料产线 | 60 包/分 × 16 小时/天 × 300 天,单包超灌 3 g,物料 $3.50/kg | $8,400 | $181,440 | 约 0.7 个月 |
| C — 大型食品产线 | 120 包/分 × 16 小时/天 × 300 天,单包超灌 3.5 g,物料 $3.50/kg | $7,000 | $423,360 | 约 0.25 个月 |
B 和 C 不是算错了,设备成本也没有被低估。这是 规模效应:分子只是几千美元的硬件,而分母——年包装数 × 单包超灌量 × 物料单价——可以相差三个数量级。A 线年产 432 万包、物料 $1.12/kg,白送 $9,677;C 线年产 3456 万包、物料 $3.50/kg,白送 $423,360。后者是前者的 43 倍,所以一条要 7.6 个月,另一条只要一周多一点。
所以这个问题 没有唯一答案。第三方基准值只能作为中型产线的参考锚点:在奶酪与糖果品类,检重秤回本周期通常不足一年(来源:Minebea Intec / fponthenet.net),而文献中的标准算例是 11.4 个月(来源:Principles of Checkweighing)。
02超灌(白送)到底是怎么发生的
超灌不是设备故障,而是在物理约束下做出的理性决策的必然结果。
2.1 灌装机的固有离散性:正态分布与标准差 σ
灌装机或多头秤的输出是一条 分布曲线。它的宽度由标准差 σ 描述,来源于物料密度、毫秒级阀门波动与磨损,永远无法压到零。要把欠重概率降到可接受水平,工厂只有一个抓手:把 目标值 设在标称量 + 2σ(保守时用 3σ)。σ 越大,白送的产品越多。检重秤省钱靠的是 100% 全检加反馈闭环 ——收窄分布,让目标值可以安全下移——而不是“称得更准”。实操中怎么测 σ:连续称 n 包,计算样本标准差 s = √[Σ(xᵢ − x̄)² ÷ (n − 1)]。用 s 估计总体 σ 的相对标准误约为 1/√[2(n − 1)],所以 n 取 20–30 已经足够稳定,不需要称完整批。
闭环在工程上如何接线、日常需要哪些维护,参见 动态检重秤的工作原理与维护要点。
2.2 为什么工厂宁可超灌:负偏差的代价要严重得多
欠重的代价与超灌的代价完全不对称。 欠重意味着计量处罚、批次扣留、失去 ℮ 标志以及被零售商下架。超灌(白送)只损失钱——而且它 从不出现在任何会计科目里。它被摊进物料消耗中,而没有人为此被考核。所以班组长永远只会往上调。
饮料灌装机通常设定在标称量之上 2%–3%,一家中型工厂因此每年损失约 €180,000;一条年产 5000 万件的产线把超灌从 3% 降到 0.5%,每年可节省超过 €150,000(来源:Quality4Food,从业者行业估算)。Newton 的经验是 3% 通常可以降到 1%,相当于同时获得 2% 的产能提升(来源:E&T Magazine / theiet.org)。
2.3 抽检的盲区:为什么 0.1% 的抽检率会系统性低估超灌
抽样检验有两个结构性弱点。 一是样本太小:在一条每分钟 3,600 包的产线上每小时抽 5 包,抽检率仅 0.14%,足以发现明显偏差,但远远不足以估计分布的中心位置。 二是时点有偏:QA 通常在运行稳定时取样,而超灌恰恰集中在批次切换、物料更换和清洗后重启的时段。Minebea Intec 的一次客户实测印证了这点:该客户以为每包只白送 0.5 g,100% 全检显示实际远超此数——部分产品甚至可能完全不合规(来源:Minebea Intec / fponthenet.net)。 所以你在装 100% 全检之前填入的“当前超灌量”,几乎可以肯定偏低。 想知道真实的问题规模有多大,先乘以 1.5 再重新算一遍。
03ROI 公式逐项拆解
下面逐行拆解 检重秤 ROI 的计算方法。每个公式都能在 Excel 里复现——你要做的只是验证它。
3.1 八个输入变量:定义、单位、如何取值
| 变量 | 符号 | 单位 | 取值方法 |
|---|---|---|---|
| 产线速度 | v | 包/分 | 实际有效速度,不是铭牌参数 |
| 每日运行小时 | h | 小时/天 | 扣除换型、清洗与停机后的有效运行时间 |
| 年生产天数 | d | 天/年 | 通常 250–300,不要填 360 |
| 单包平均超灌量 | g | g/包 | 优先用 100% 全检的均值;如果只有抽检数据,见 2.3 节 |
| 物料单价 | p | $/kg | 用边际物料成本——见下文 |
| 回收率 | r | % | 见 3.3 节;不要想当然填 80% |
| 设备总投资 | I | $ | 含安装调试——见 9.1 节 |
| 年维护成本 | m | $/年 | 约为设备价格的 3% |
其中三项最常填错。 物料单价要用边际物料成本:散装原料用到厂价;多道工序的半成品用灌装工位上的累计成本,后者往往比采购价高出 30% 以上。 运行小时要用有效运行时间——食品产线的 OEE 通常为 60%–80%,直接填排班小时会把年包装数虚高约 20%。 生产天数填 250–300。
3.2 核心公式:五步算出回本周期
(1) 年包装数         N = v × 60 × h × d               (包/年)
(2) 年超灌量         W = N × g ÷ 1000                 (kg/年)
(3) 年浪费成本       C = W × p                        ($/年)
(4) 年可回收额       S = C × r                        ($/年)
(5) 回本周期         T = I ÷ (S ÷ 12) = 12 × I ÷ S    (月)

首年净收益 = S − m
首年 ROI   = (S − m) ÷ I × 100%
代入场景 C:N = 120 × 60 × 16 × 300 = 34,560,000 包;W = 120,960 kg;C = $423,360;S = $338,688;T = 12 × 7,000 ÷ 338,688 = 0.25 个月。每一步都可以手算核验——这正是我们敢把公式公开的原因。
3.3 如何设定“回收率”而不自欺
回收率 r 不是拍脑袋估的,它有明确的物理含义:
r =(当前平均超灌量 − 加装后可实现的平均超灌量)÷ 当前平均超灌量
“加装后可实现的平均超灌量”大致等于新系统的 安全余量 (2σ_new 加上漂移余量),由检重秤精度、灌装机可调性以及闭环响应速度决定。举例:当前超灌 3.5 g,闭环稳定在 0.7 g,则 r = (3.5 − 0.7) ÷ 3.5 = 80% ——默认值就是这么来的。
三种情况会压低 r:灌装机只能手动调节,用 40%–60%;SKU 多、换型频繁,用 50%–70%;当前超灌已经低于 0.5%,用 30% 以下。在理想闭环下,精度可稳定在标称量 ±0.1 g 以内(每次修正前平均约 20 包),前提是灌装机能接受外部信号(来源:Minebea Intec / fponthenet.net)。
3.4 公式未计入的三类隐性收益
模型只计算了原料。还有三项收益真实存在却难以标准化,我们建议单独列示而不是混进 ROI: 替代人工抽检 (每条产线省 0.5–1 人)、 避免罚款与召回 (单次事件成本常达设备价格的数倍)、以及 减少客诉与零售商拒收 (罚款性扣款、下架、审核降级)。粗略量化:人工替代按 0.5–1 人头 × 年薪;单次罚款或召回通常达设备成本数倍;零售商客诉扣款按合同扣款率 × 年供货额估算。三者合计通常可再缩短回本周期 10%–20%——但请单独列一行,不要计入头条 ROI。
想核对产能、速度与精度是否匹配你的产线,参见 检重秤的精度与速度规格。
04行业超灌基准:你的产线算正常吗?
上网几乎找不到分品类的超灌对比数据,所以我们整理了下表。
超灌率是否正常取决于品类:干燥散装食品 1.0%–3.0%,粉料 1.5%–3.5%,液体与酱料 0.5%–2.0%,冷冻品 2.0%–5.0%,高值产品 0.5%–2.0%。高于该区间就说明还有压缩空间。
4.1 分品类超灌率
| 品类 | 典型超灌率 | 主要原因 | 加装检重秤后可达水平 |
|---|---|---|---|
| 干燥散装食品(薯片 / 坚果 / 糖果) | 1.0%–3.0% | 多头秤固有的离散性、单件重量大 | 0.5%–1.0% |
| 粉料(奶粉 / 蛋白粉 / 调味粉) | 1.5%–3.5% | 吸湿、静电、螺杆下料波动、粉尘 | 0.5%–1.2% |
| 液体 / 酱料 | 0.5%–2.0% | 温度引起的体积变化、泡沫、滴漏、灌装头漂移 | 0.3%–0.8% |
| 冷冻品(水饺 / 虾 / 冷冻蔬菜) | 2.0%–5.0% | 冰衣重量不确定、结块、解冻损耗 | 1.0%–2.0% |
| 肉类 / 奶酪(定重分份) | 2.0%–4.0% | 分份精度限制、形状不规则 | 1.0%–2.0% |
| 高值产品(保健品 / 药品 / 香精) | 0.5%–2.0% | 单价极高——绝对量小,金额大 | 0.2%–0.5% |
这些数字是什么:行业参考区间, 由推演而非实测得出,基于已公开的算例、法规允差结构以及灌装工艺特性(各品类典型 σ,加 2σ 安全余量,再对法定 TNE 约束反解)构建。用于判断你是否明显偏高是可靠的,但不能替代对你自己产线的实测。
4.2 为什么冷冻品与粉料天生更差
对冷冻品来说,问题出在冰衣。 冰衣重量波动且不计入净含量,所以包装时没人知道它占了多少克,只能给一个统一余量。再加上冷冻块形状不规则以及储存期间的升华损耗,能把超灌压到 2% 以下已经算是成绩。
对粉料来说,问题出在物料本身。 堆积密度会随含水率、压实与静电荷变化,所以同样的螺杆转数,一天之内出料重量就会漂移。再加上粉尘干扰传感器,没人敢把余量切得太细。
关键认知:超灌率高不等于损失大。损失 = 超灌率 × 产量 × 物料单价。 冷冻品超灌率最高但物料便宜;保健品可能只有它三分之一的超灌率,单价却高 50 倍,绝对损失反而更大。这正是需要计算器的原因。
冷冻品、粉料与定重分份各自都有专用机型——参见 按产品品类划分的检重与分选设备。
05真实检重秤回本案例:三条产线完整测算
这里把第 1 节的三个场景展开,所有中间值全部列出,方便你逐步核对。
5.1 案例 A:小型调味包产线(低值 + 低产量)
30 包/分,8 小时/天,300 天,单包超灌 2 g,物料 $1.12/kg,检重秤 $4,900。年包装数 432 万包,年浪费额 $9,677,年可回收额 $7,741,回本周期 约 7.6 个月。单价低、产量小,超灌总量有限,因此设备价格占比很重。
5.2 案例 B:中型粉料产线(中产量 + 中高值)
60 包/分,16 小时/天,300 天,单包超灌 3 g,物料 $3.50/kg,检重秤 $8,400。年包装数 1728 万包,年浪费额 $181,440,回本周期 约 0.7 个月。设备比案例 A 贵 70%,回本周期却只有约十一分之一:产量高 4 倍、单价高 3 倍,年损失相差近 19 倍。
5.3 案例 C:大型食品产线(高产量 + 中高值)
120 包/分,16 小时/天,300 天,单包超灌 3.5 g,物料 $3.50/kg,设备 $7,000。年包装数 3456 万包,年浪费额 $423,360,回本周期 约 0.25 个月(约 7 天)。一年白送 121 吨听起来荒诞,但这只是 3456 万包 × 3.5 g 的算术结果。一份公开算例也指向同一方向:一条年产 2700 万包的产线,按 $0.001/g 计,单包省下 1 g 即可年省 $27,000,即每个生产日 $115(来源:Australian Food News)。
三个案例从 7.6 个月到 7 天,相差约 30 倍。 这正是本文拒绝给出“行业标准回本周期”的原因。唯一有意义的做法是代入你自己的参数。
如果你希望工程师用你产线的真实数据重算一遍,可以 提交产线参数,免费测算。
06合规视角:省钱但不能越线
把目标值往下压能省钱,压过头就是违法。出口商尤其要读 6.4 节。
6.1 欧盟 ℮ 标志与包装商三项规则
依据欧盟委员会“Your Europe”商业合规指南中对 ℮ 标志的定义与适用范围,进入欧盟的预包装商品必须同时满足 包装商三项规则 :
- 该批的 平均 实际含量不得低于标称量;
- 负偏差超过 TNE(法定允许负偏差)的包装比例 不得超过 2.5% ——即每 40 包中不超过 1 包;
- 任何一包都不得 出现超过两倍 TNE 的负偏差。这是一条绝对红线:一包不合规即整批判定不合格。
| 标称量 Qn(g 或 ml) | 法定允许负偏差 TNE |
|---|---|
| 5 – 50 | 9% |
| 50 – 100 | 4.5 g/ml |
| 100 – 200 | 4.5% |
| 200 – 300 | 9 g/ml |
| 300 – 500 | 3% |
| 500 – 1000 | 15 g/ml |
| 1000 – 10000 | 1.5% |
来源:欧盟理事会指令 76/211/EEC 附件一第 2.4 点(经 78/891/EEC 修订;可在 EUR-Lex 法律数据库查阅)。适用于 5 g–10 kg 与 5 ml–10 L,百分比数值向上取整至 0.1 g / 0.1 ml。
举例:一罐 500 g 果酱的 TNE 为 15 g,因此负偏差低于 485 g 的包装不得超过 2.5%,且 任何一包都不得低于 470 g。违反第 3 条规则的后果远比多送几克严重。
6.2 OIML R87 与国际互认
OIML R87《预包装商品净含量》是欧盟平均含量体系以及多数亚太、拉美法规所参照的国际建议。它规范的是 包装里应该装多少产品:批次平均值、允许短缺量与抽样验收方案。
不要与 OIML R51混淆。R51 规范的是 自动检重衡器本身的计量性能与准确度等级,R87 规范的是 包装内的净含量。选设备看 R51,判批次合规看 R87——两组数字绝不能混用。想按品类了解金属检测、X 射线与检重的组合配置,可浏览 SameGram 检测设备技术博客。
6.3 欧盟之外:以 OIML R87 为基础的国家体系
在国际上,OIML R87(预包装商品净含量,2016)是多数亚太与拉美法规参照的范本建议,因此 6.1 节所述“平均值加允许短缺量”的逻辑同样适用于这些市场,只是允差表与抽样方案有所不同。实际影响是:为非欧盟市场设定目标值前,先在当地计量法规中确认三件事——适用于你标称量的短缺区间、是否存在逐包绝对限值,以及宣告本身适用哪部国家标识标准。如果某市场已完整采纳 R87,那么满足欧盟规则的目标值通常也能满足它。
6.4 多国出口时的“最严法域”原则
当一条产线供货多个市场时,最稳妥的做法是 把目标值按最严法域设定:取所有市场中最紧的 TNE 或允许短缺量,并采用最严的批次验收规则(通常是欧盟禁止两倍 TNE 包装的规定)。代价是超灌略多,但这好过维护多套参数带来的换型与批次混料风险。这笔“合规保险费”同样可以用第 3 节的公式定价:额外安全余量 × 年包装数 × 物料单价。
07关于检重秤 ROI 的六个常见误区
误区一:相信“三天回本”的话术。 问题不在于数字大小——大型高值产线确实可能几周回本(见案例 C)。问题在于这类说法 从不说明假设了哪些参数。没有产线速度、没有超灌量、没有物料单价,这种承诺无法验证。
误区二:越准越好。 一台 ±0.05 g 的机器价格是 ±0.5 g 机器的两倍以上,但如果灌装机本身的 σ 就是 2 g,瓶颈在灌装端,更高精度的检重秤并不会收窄分布。 先测 σ,再定精度。
误区三:只看设备价格,忽略总拥有成本(TCO)。 安装调试约为设备价格的 5%–20%,年度校准与维护约为 CAPEX 的 3%。只有把这些计入分母,回本周期才现实。
误区四:以为它自己就能省钱。 只剔除、不反馈给灌装机的检重秤只是一台分选工具——目标值永远不会下移。 省钱来自反馈闭环,而不是剔除动作。 采购环节应确认通讯接口。
对于支持由外部信号进行闭环控制的机型,参见 带通讯接口的检重秤配置。
误区五:把标称量当成目标值。 目标值必须是标称量加安全余量。把目标值设成标称量,意味着约一半的包装欠重——那是合规事故,不是省钱。
误区六:以为抽检合格就等于合规。 抽检只支持统计推断,而第 3 条规则是“任何一包都不得”的绝对条款。只有 100% 全检才能满足。
08什么情况下我们不建议买
多数供应商不会写这一节。如果你属于以下四种情况之一,检重秤很可能不是你当下最该花钱的地方。
其一:低值低产量产线。 20 包/分 × 8 小时 × 250 天 = 年产 240 万包,超灌已降至 0.8 g/包,物料 $0.84/kg,则年浪费额 = 2,400,000 × 0.8 ÷ 1000 × 0.84 = $1,613。如果灌装机无法自动调节,回收率只能取 60%:年可回收 $968,约合每月 $81。设备加安装 $5,600,回本周期约 69 个月(约 5.8 年)。这种情况下,把这笔钱拿去升级灌装机回收更快。
其二:当前超灌已低于 0.3%。 分母本就很小,而且越接近物理极限,每再省一克的边际成本越高。
其三:产线一年内计划改造或搬迁。 产能、速度与输送带高度都会变,现在选的机型极可能装不上。
其四:SKU 多、批量小,每天换型超过五次。 闭环根本没有时间收敛,实际回收率会远低于 80%。
经验法则: 如果回本周期超过 36 个月,先改进灌装工艺——不要买检重秤。
如果你不确定该先升级灌装机还是先装检重秤,可以 请应用工程师帮你排优先级。
09选型与询价清单
9.1 价格区间参考
以下为中国厂商公开报价的 FOB 价格区间,仅供预算参考:
| 机型 | FOB 价格区间(美元) | 典型规格 |
|---|---|---|
| 入门级动态检重秤 | $2,800–4,000 | ±0.5 g,1–1000 g,60–120 件/分 |
| 主流食品产线机型 | $4,500–8,000 | ±0.1–0.2 g,3–1500 g |
| 高精度 / 高速机型 | $6,500–12,000 | ±0.05 g,1–300 g,气吹剔除 |
| 金属检测机 + 检重秤一体机 | $3,000–7,200 | 集成式,节省输送段空间 |
| 宽量程 / 大件(纸箱) | $4,500–12,000 | 0.05–20/30 kg,±5–10 g |
| 重量分选机(多级分选) | $6,200–15,200 | 多通道,禽类 / 水产 / 果蔬 |
主流到岸价区间大致为 $4,900–11,200。别忘了把安装调试(设备价格的 5%–20%)与年度维护(约 CAPEX 的 3%)计入 ROI 分母。制造产能与认证会影响交期与售后服务——参见 SameGram 的制造能力与工厂资质。
9.2 应向供应商索取的七份文件
- FAT 报告 ——须在你的实际产品上运行,而非标准砝码;
- 实测 2σ 精度 ——你的目标速度下的超灌余量,而非静态精度;
- 产能与速度匹配性 ——你最重的一包在最高速度下是否仍满足规格;
- 剔除方式与剔除率 ——推杆 / 气吹 / 摆臂,含误剔率与漏剔率;
- 防护等级 ——冲洗区域至少 IP65;粉尘环境需核查防爆;
- 通讯接口与协议 ——能否与你的灌装机闭环(见误区四);
- 备件与本地服务 ——称重传感器、输送带与控制板的交货周期。
把产线速度、目标重量、包装形式与目标市场一起发过去, 按你的产线参数索取报价 会比看通用价目表准确得多。
10常见问题(FAQ)
Q1:检重秤通常多久回本?
中型产线在超灌 0.5%–1.5%、设备价格 $4,900–11,200 的情况下,回本周期通常为 6–18 个月。高值高产量产线可能几周回本,而低值小产线可能超过 3 年。
Q2:一台检重秤多少钱?
入门级 FOB $2,800–4,000,主流 $4,500–8,000,高精度与高速机型 $6,500–12,000——到岸价区间大致 $4,900–11,200,另加 5%–20% 的安装费用。
Q3:超灌率多少算正常?
取决于品类:干燥散装食品 1.0%–3.0%,粉料 1.5%–3.5%,液体与酱料 0.5%–2.0%,冷冻品 2.0%–5.0%,高值产品 0.5%–2.0%。高于该区间就说明还有压缩空间。
Q4:检重秤能自动调节灌装机吗?
可以,前提是灌装机接受用于参数调节的外部信号。检重秤平均约 20 包后发送一次修正,理想条件下精度可稳定在标称量 ±0.1 g 以内。
Q5:欧盟 ℮ 标志是强制性的吗?
它并非强制。℮ 标志是自愿采用的、表示遵循平均含量体系的标识——欧盟委员会“Your Europe”指南明确指出“℮ 标志并非强制”。但你一旦使用它,就必须满足全部三项包装商规则,并接受成员国的计量监督,否则即构成违规。
Q6:检重秤和重量分选机有什么区别?
检重秤判定合格或不合格并剔除超差包装,通常通过单一剔除工位。重量分选机则按重量把产品分成多个等级、多个出口,常见于禽类、水产与果蔬分级。
Q7:±0.1 g 与 ±0.5 g 精度在实际中有何差别?
在于你能压缩多少安全余量——大致是 2σ。±0.5 g 的机器比 ±0.1 g 的机器需要多约 0.8 g 余量。在一条年产 3000 万包的产线上,那就是 24 吨原料。
11结语
检重秤多久回本没有标准答案。回本周期是年包装数 × 单包超灌量 × 物料单价的函数,而这三项在真实产线之间可以相差三个数量级。别人给你的任何月数,都属于别人的产线。
回到页面顶部的三个预设,点击与你产线最接近的那个,直接读三个数字:年浪费额、年可回收额、回本周期。如果结果出乎意料,回到 3.1 节检查你的定义。如果结果说服了你,9.2 节的清单可以直接发给供应商。如果你对参数没有把握, 联系我们的应用工程师。
本页数据与图表可自由引用,请注明来源 SameGram。