动态检重秤剔除失效:故障排查指南
1. 引言:不合格重量包装未被剔除的高昂代价
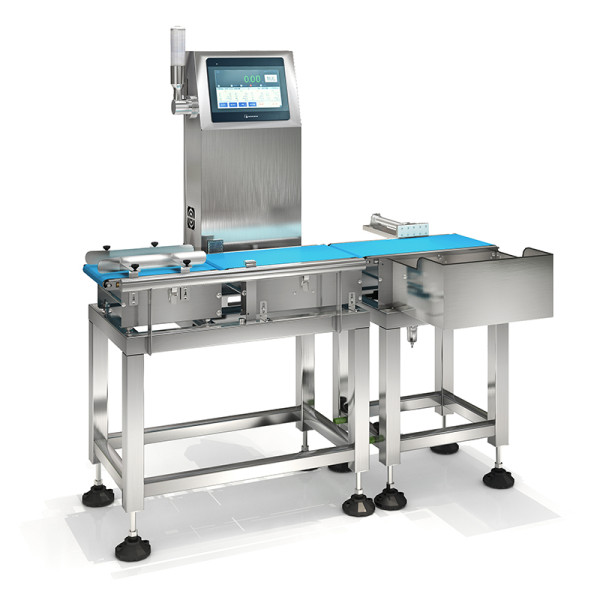
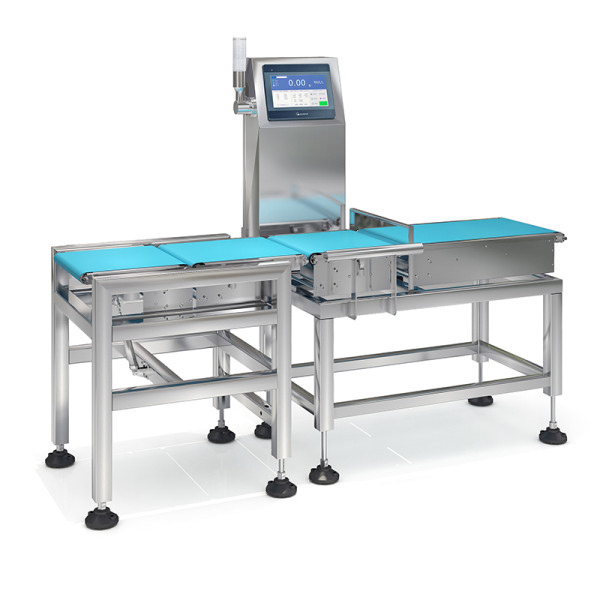
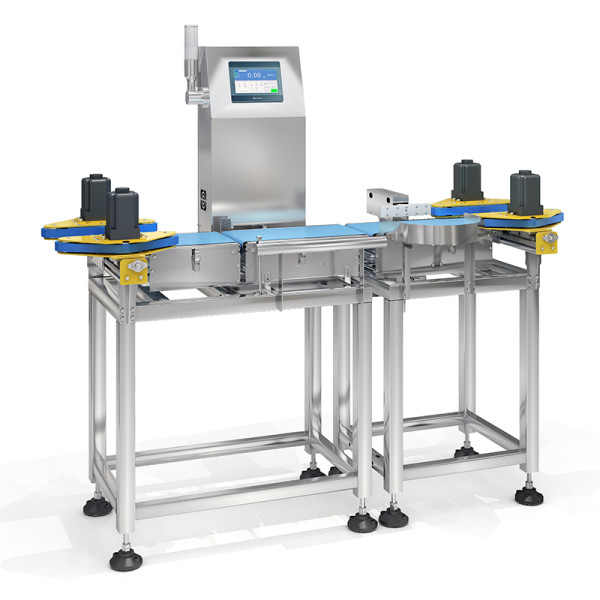
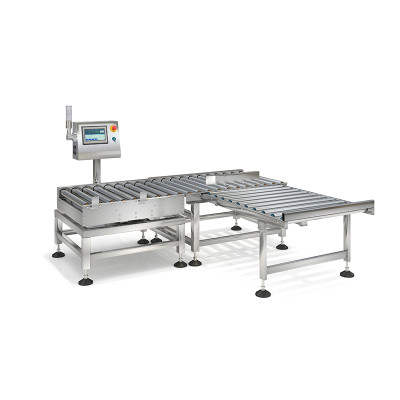
在现代高速包装线上——无论是食品加工、制药、化工包装还是日用消费品——动态检重秤都是质量控制的最后一道防线。这些自动化检测系统每分钟连续处理数百件产品,确保出厂的每一件产品都严格符合标称重量规格、贸易计量法规与标签标示值。
然而,一旦剔除机构失灵,再精密的称重传感器技术也形同虚设。设想一条高产线:灌装不足的容器或超量灌装的包装经过称重皮带,已在人机界面(HMI)触发超差信号,却仍毫无阻碍地沿产线继续前行。后果直接而严重:产品超量损耗、损害品牌的零售商罚款、可能的批次召回,以及严厉的合规处罚。
在 SameGram,我们多年专注工程技术,持续打磨在线重量检测与自动分选技术。我们深知,当检重秤剔除机构停止正常工作时,工厂维护团队承担不起数小时的反复试错。本实战指南为维护工程师、产线操作员与质量管理人员提供一套结构化、循序渐进的诊断框架,帮助快速、彻底地定位、隔离并解决动态检重秤剔除失效问题。
2. 理解动态剔除系统的构成
要有效排查剔除失效,首先必须理解执行链如何运作。现代在线动态检重秤依赖机械、电气、气动与软件事件之间精确同步的时序:
● 检测 & 重量信号处理: 产品进入称重皮带,经过高精度应变片或电磁力补偿(EMFR)称重传感器。数字信号处理器(DSP)滤除环境振动,并将实测重量与预设的合格上下限阈值进行比较。
● 位置跟踪 & 时序触发: 光电传感器或旋转编码器检测产品前缘,建立与输送线速度精确对应的位置跟踪。
● I/O 信号执行: 若包装超出规格,主控制器通过指定的 I/O 端子输出 DC 24V 数字信号,驱动电磁阀或伺服驱动器。
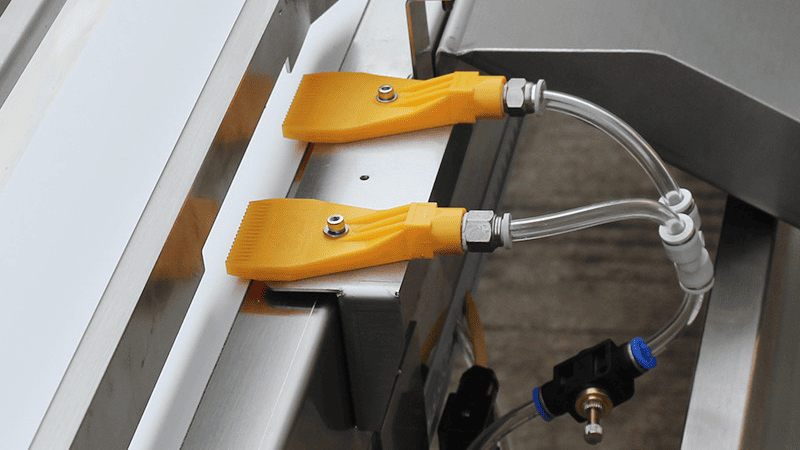
● 机械偏转: 气动推杆、喷气喷嘴、跌落式皮带或翻板等物理执行机构动作,将不合格品导入带锁的收集箱或专用二级输送带。
发生剔除异常时,通常可归为两类截然不同的失效模式:完全不动作(剔除机构无动作)或运行异常(剔除时机错误、误剔除、物理偏转不到位)。下文将对这两种模式作严谨细致的分析。
3. 失效模式一:剔除完全不动作(无动作)
当超差产品已在控制面板上触发红灯或屏幕报警,机械剔除装置却完全静止不动时,故障出在信号传输、电气驱动或基础供电环节。
第 1 步:核对 I/O 信号映射与端口配置
现代动态检重秤配备可编程 I/O 通道,允许操作员为欠重、超重或金属污染产品分别指定不同的剔除动作。系统例行升级或更换配方后,常见根因是 I/O 端口映射错误。进入控制器的系统诊断菜单,确认当前启用的剔除程序是否正确绑定到连接电磁阀的物理输出端子。
第 2 步:执行手动 I/O 诊断 & 电压测试
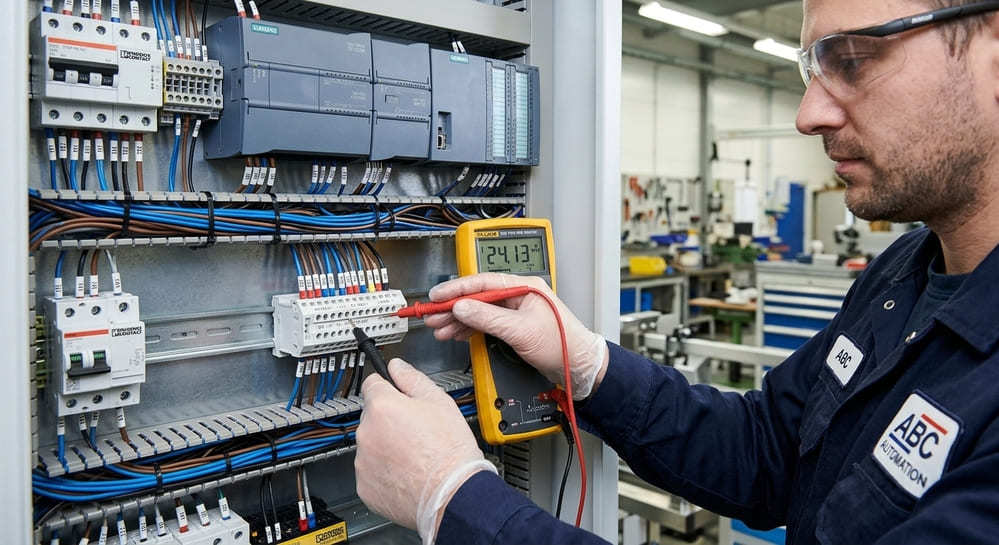
进入设备 HMI 的硬件测试界面,手动触发剔除输出位,同时观察控制器输出指示灯,并用经校准的数字万用表测量输出端子电压。正常工况下,端子应输出稳定的 DC 24V(±10%)。若指示灯亮而电磁阀线束端无电压,应检查熔断器是否熔断、线束是否损坏、端子螺钉是否松动。
第 3 步:检查电磁阀线圈完整性
若 DC 24V 电源已到达电磁阀接头,但气动阀仍不换向,应测试线圈的电气通断。在潮湿或多尘的车间环境中长期高频运行,可能导致线圈烧毁或内部阀芯卡滞。线圈两端的电阻测量值应与出厂规格的欧姆值一致;开路则说明线圈已烧毁,需立即更换。
4. 失效模式二:剔除异常、时机偏差与偏转不到位
更隐蔽的问题是:剔除机构确实动作,却未能把不合格品顺利清离产线——更糟的是,反而把合格包装撞下输送带。这类现象指向机械、气动或时序同步方面的缺陷。
因素 A:气源压力与空气质量
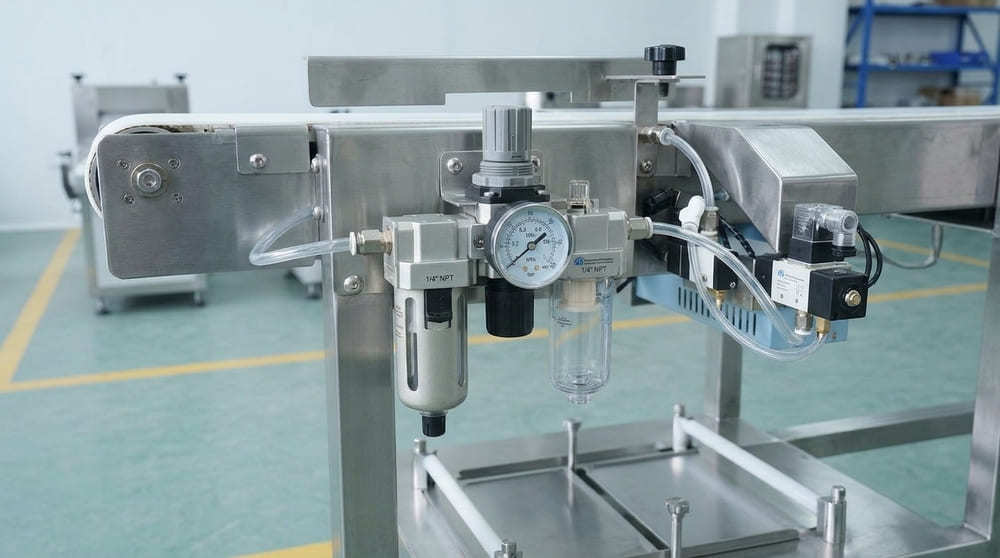
气动推杆、喷气喷嘴与翻板跌落式剔除装置都要求洁净、干燥且稳压的压缩空气。若工作压力低于 0.4~0.6 MPa(4~6 bar),机械响应会变迟钝,执行机构来不及在高速通过的包装到达前完全伸出。此外,未经过滤的厂务气源中含有的水分或颗粒污染物,会导致气动换向阀内部腐蚀与阀芯卡滞。
因素 B:剔除延时与持续时间参数校准
自动化重量检测系统依赖两个关键时序参数:剔除延时(从光电传感器检测到产品到执行机构动作之间的时间)与剔除保持/脉冲持续时间(执行机构保持伸出的时长)。若输送带速度变化或出现打滑而未做速度补偿,固定延时设置就会造成剔除时机偏移。务必通过编码器反馈使线速度精确同步。
因素 C:光电传感器位置与产品间距
若包装进入称重皮带时彼此靠得过近,针对超差容器的剔除行程就会击中前一件合格品的后缘或后一件产品的前缘。保持合理的包装节距,并确保光电传感器无积尘、不受环境反光干扰,是维持持续精度的关键。
5. 保障检重秤高可靠性的预防性维护清单
为消除意外停机并保证 100% 的剔除可靠性,维护团队应按日、周、月班次执行例行预防性检查清单:
| 频次 | 检查重点 | 处理要求 | ||
每日(每班次) | 气源 & 光电传感器 | 确认进气压力 >= 0.5 MPa;排空水分离器;用柔软无绒布清洁光学镜片。 | ||
| 每周 | 电磁阀 & 剔除机构测试 | 执行手动 I/O 诊断测试;检查推杆垫、转轴与喷气喷嘴的磨损情况。 | ||
| 每月 | 输送带对中 & 编码器跟踪 | 检查输送带张力、跑偏情况与驱动滚筒磨损,确保速度零偏差。 | ||
| 每季度 | 全面审核 & 验证测试 | 在全线速度下让经检定的标准砝码通过称重皮带,验证剔除执行率达到 100%。 | ||
6. 面向零缺陷质量控制的工程设计:SameGram 的优势
在 SameGram,我们设计的动态称重与产品检测解决方案,专为承受最严苛的工业生产环境而打造。作为专注于动态检重秤、称重贴标机、组合秤与重力下落式金属探测器的领先制造商,SameGram 在每一套系统中都集成了先进的自诊断软件与重载硬件。
我们的动态检重秤具备智能自学习算法、实时气压监测、高速 DSP 处理以及故障安全型剔除确认传感器——一旦检测到不合格包装却未能成功剔除,系统会自动停机。这从根本上杜绝了不合格重量包装漏过质量关口。
质量、合规与国际安全标准是 SameGram 工程设计的基石。我们的设备持有严格的国际认证,确保在全球自动化工厂中合规集成。您可以直接查阅经核实的合规技术文件与国际证书:
无论您是需要升级现有包装线、部署高速重量检测,还是定制金属检测机与检重秤一体化组合系统,SameGram 都能提供端到端的工程支持、量身定制的方案与快速响应的技术服务。欢迎了解我们全套自动化检测设备,前往专门的 解决方案与行业应用中心 即可找到与您的产线精确匹配的配置。
作者 & 行业洞察
作者:Tony,SameGram 创始人 & 首席技术官
“在 SameGram,每一项创新都始于倾听——倾听机器、倾听数据,更重要的是倾听客户。”
关于作者:Tony 负责 SameGram 的产品设计、研发工程与技术创新。凭借二十余年工业自动化从业经验,他专注于高速动态称重系统、DSP 数字信号滤波,以及面向全球制造企业的自动化质量控制集成。